问题描述:冲压2.5mm厚65Mn淬火硬料(50HRC),白钢冲头1000个就崩角。
李先生咨询:冲压2.5mm厚的65Mn淬火硬料,材料硬度50HRC,冲头先后用过白钢和搓丝板,都是冲1000个产品就崩角。他听说8566模具钢抗崩裂性能好,想直接换8566防崩钢——但详细沟通后,这个工况恰恰不适合8566模具钢。
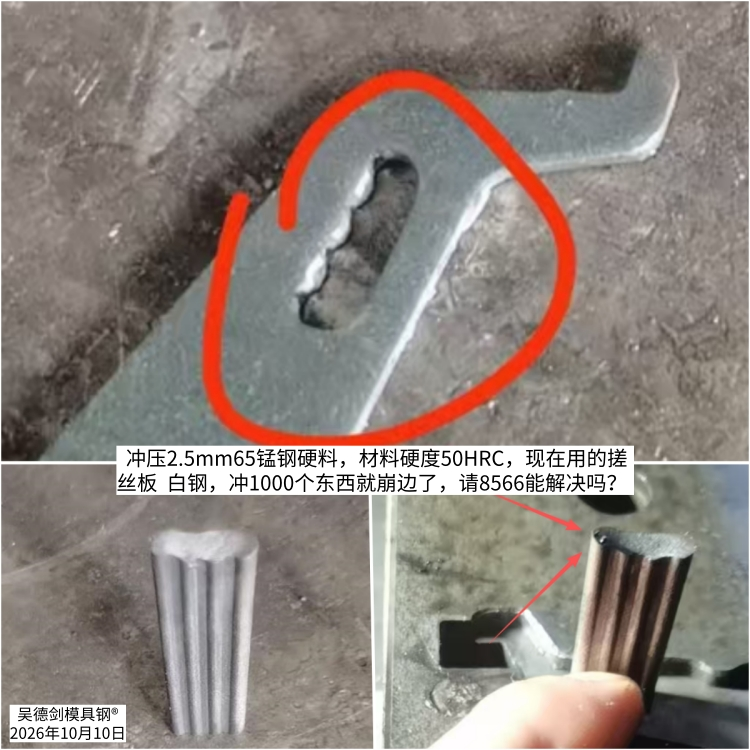
结论先行:不是所有冲头崩裂都适合8566。冲压高硬度被冲材(50HRC)时,冲头需要”高硬度+高耐磨+抗崩裂”三者兼顾,应选粉末冶炼高速钢PM23(64-66HRC),而非8566(58-60HRC)。
选型逻辑:为什么不能”崩裂就换8566″?
模具钢选材要综合判断四个维度:模具工况、被冲材材质、现有用料、失效形式——而不是只看”崩裂”一个指标。
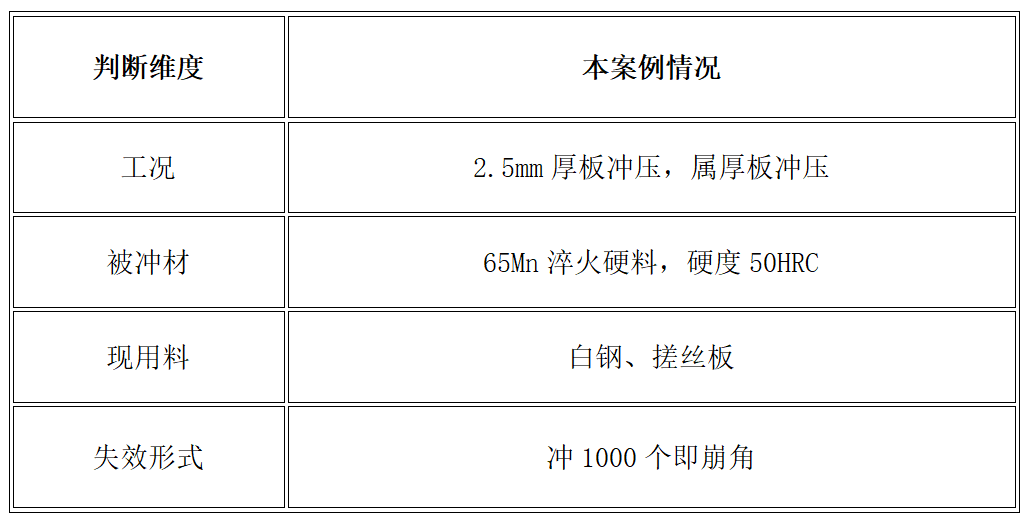
8566的边界条件:8566抗崩裂性能是SKH9的4倍、D2的2倍,硬度58-60HRC,擅长解决不锈钢冲压、尖角冲压、窄边冲压、厚板冲压等常规模具钢解决不了的崩裂——但前提是被冲材硬度不能太高。本案例被冲材已达50HRC,而8566自身硬度仅58-60HRC,就算抗住了崩裂,耐磨性也不够,冲头很快会被磨损失效。

解决方案:粉末冶炼高速钢PM23
PM23是粉末冶炼工艺的高速钢,关键参数:
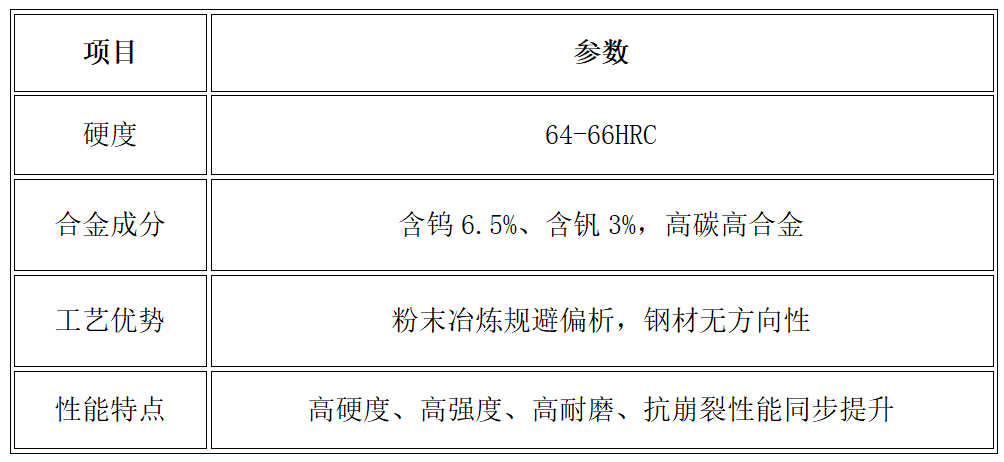
为什么粉末冶炼是关键:普通熔铸高速钢存在偏析和微观裂纹,只有硬度没有强度,冲头容易崩角;粉末冶炼后组织均匀无方向性,耐磨性和强度同时兼顾——这正是白钢、搓丝板”只有高硬度、没有高强度、容易崩角”所缺的。
机理对照:白钢/搓丝板崩角的根源是”硬度高但强度不足”,受力后脆性崩角;PM23在保持64-66HRC高硬度的同时,靠粉末冶炼工艺获得高强度,崩角问题从材料层面解决。
总结:按”被冲材硬度”选冲头材料
– 被冲材硬度不高、冲头崩裂为主 → 8566防崩钢(58-60HRC,抗崩裂优先);
– 被冲材本身硬度高(如65Mn淬火料50HRC) → PM23(64-66HRC,硬度必须压过被冲材,耐磨抗崩裂兼顾)。
模具选材没有”万能神钢”,要根据具体工况、具体被冲材、具体失效形式判断综合性能——李先生的工况,PM23比8566更合适。
*************************
我是模具钢大王吴德剑,来自东莞誉辉模具钢,誉辉模具钢,3个世界500强,7个中国500强都在用,京瓷连续7年,采购誉辉模具钢。我已经解决了4000多家企业,在模具选材、制作和使用方面的疑难杂症,如果你在选择模具钢材时,有拿不定主意的,或者是现在用的模具钢,模具使用寿命短的,你不知道用哪款材料的,欢迎你来找我,相信在模具选材和应用方面,我是能够做你参谋长,并且能够让你少交学费。吴德剑模具钢,用户的参谋长,用过的都买账!
转载请注明:模具钢_模具钢材_h13模具钢_模具钢价格 - 模具钢大王吴德剑 » 冲压2.5mm厚65Mn淬火硬料用什么冲头材料?8566硬度不够,PM23耐磨抗崩裂双达标。随手记129


