问题描述:冲压2mm/2.3mm的201不锈钢,ASP30冲头只做1-2000个就崩
连续两天,两位网友咨询几乎相同的工况:
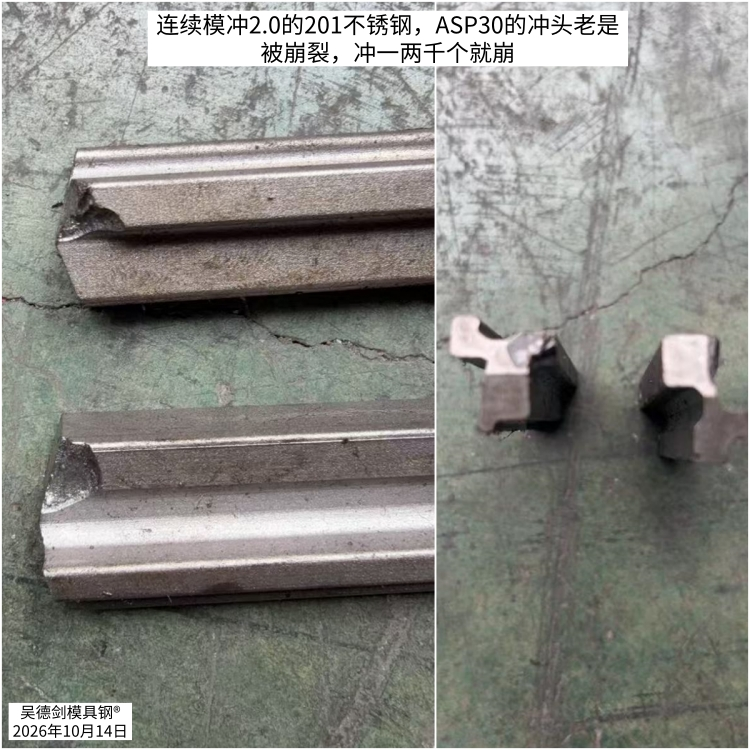
●网友A:冲压2mm的201不锈钢硬料,冲头用ASP30,只冲1-2000个产品冲头就崩掉;
●网友B:冲压2.3mm的201不锈钢,同样用ASP30,同样做不了多少就崩。
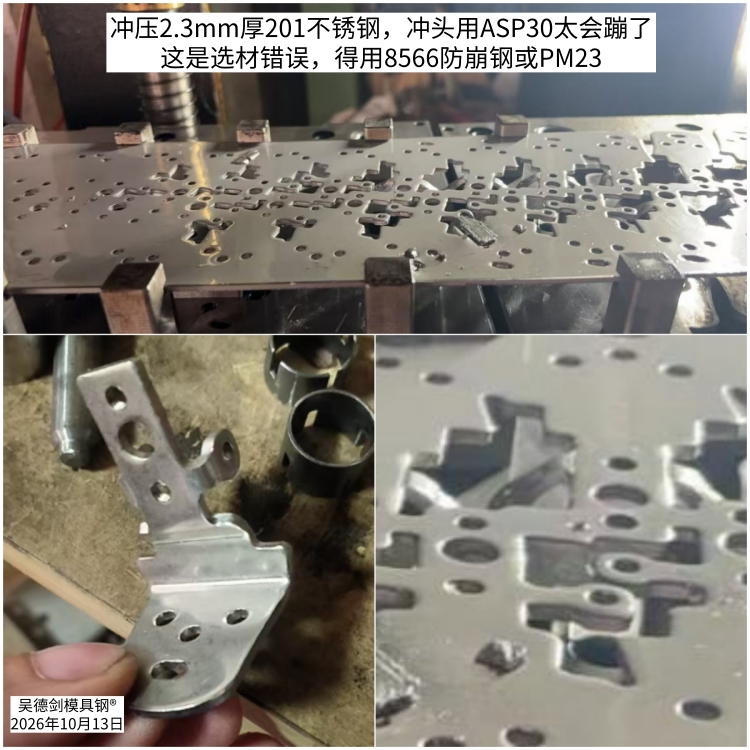
结论先行:冲压2mm以上的不锈钢,不要用ASP30——大几百块一公斤的材料只冲一两千个就崩,是在浪费钱。厚板硬料+窄边尖角工况,该用抗崩裂性能优先的8566防崩钢。
失效原因分析:ASP30为什么贵而不适用?
工况特点:2mm以上的201不锈钢冲压 = 厚板硬料冲压,本身对抗崩裂性能要求极高;产品还有窄边、尖角,应力集中进一步放大——抗崩裂要求是”极高”中的”极高”。
ASP30的性能画像:
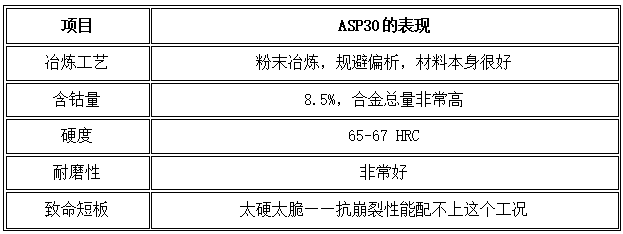
成本账:大几百元/公斤的材料,只冲1-2000个就崩——材料费与产出完全不成比例,效率也做不起来,贵≠好,硬≠耐用。
首选方案:8566防崩钢
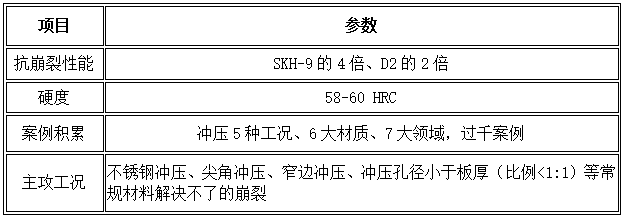
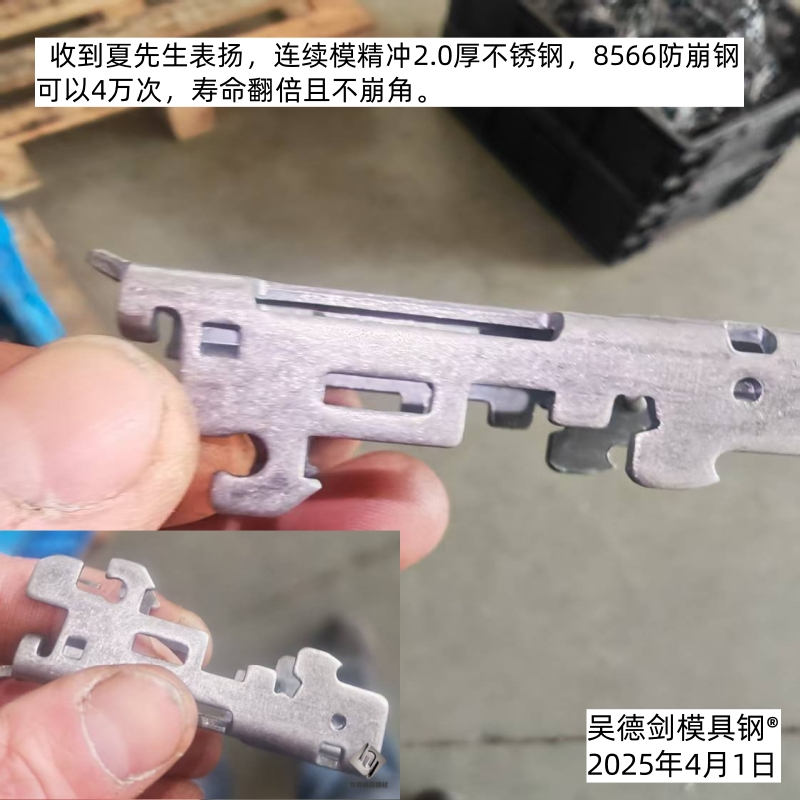
重磅验证:夏先生精冲2.0不锈钢,8566冲压4万产品
夏先生的工况比两位网友更苛刻:
– 精冲2.0mm不锈钢,产品有大量窄边和尖角;
– 精冲模具要求**全光亮带**,冲压间隙极小——对抗崩裂性、耐磨性、不粘料性能的要求全面拉满;
– 结果:8566冲压40000个产品没有问题。
对比算账:
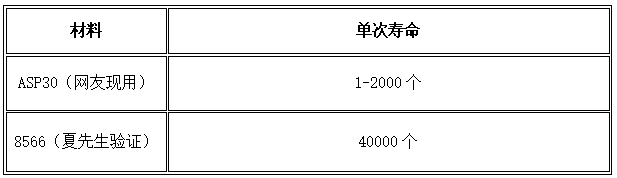
差距十几二十倍——8566既能解决崩裂,又有寿命保障,材料成本还成倍降低,质价比优势明显。
备选方案:PM23(坚持高硬度者选)
如果认为8566的58-60HRC偏低:
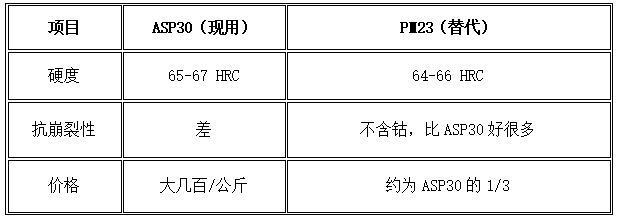
不崩则理想,且成本远低于ASP30。
结语
模具钢选材,不是越贵越好,也不是越硬越好——适合模具工况的,才是最好的。冲压2mm以上不锈钢,ASP30是浪费钱,8566防崩钢(或高硬度需求者选PM23)才是质价比之选。
> 冲头崩裂用8566模具钢,新旧社会两重天。
*************************
我是模具钢大王吴德剑,来自东莞誉辉模具钢,誉辉模具钢,3个世界500强在用,京瓷连续7年采购誉辉模具钢。我已经解决了4000多家企业,在模具选材、制作和使用方面的疑难杂症,如果你在选择模具钢材时,有拿不定主意的,或者是现在用的模具钢,模具使用寿命短的,你不知道用哪款材料的,你可以来找我,相信在模具选材和应用方面,我是能够做你参谋长,并且能够让你少交学费。吴德剑模具钢,用户的参谋长,用过的都买账!
转载请注明:模具钢_模具钢材_h13模具钢_模具钢价格 - 模具钢大王吴德剑 » 精冲2mm不锈钢窄边尖角:8566防崩钢冲压40000个产品,成本还成倍降低。随手记138


