第306场直播间网友提问:1.8×2.8的孔,冲4mm的62铜,要用什么钢材?韧性得好一点的。
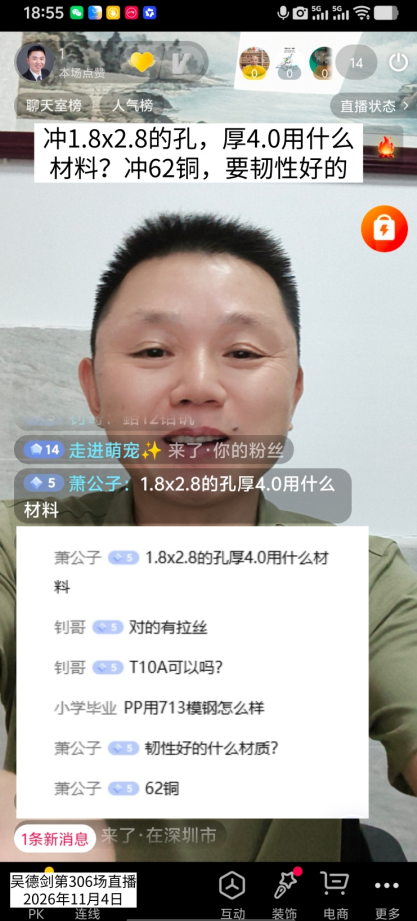
两个细节值得注意:一是工况本身,二是他特意强调”韧性得好”——这说明,他之前的用料,大概率已经崩过给他看了。
这个工况,难在哪?难在它是双重苛刻。
第一重:冲压比例小于1:1。4mm的料,冲1.8×2.8的孔——孔径小于板厚,这是冲压里最残酷的工况之一,冲头在冲裁时承受的侧向力和弯曲应力极大,断冲头是常态。所以他说”韧性得好”,直觉非常准:这个工况的第一刚需是抗崩裂。
第二重:62铜容易粘铜粉。 铜有个脾气——材料不硬,但特别爱”钻”模具。模具钢组织里只要有细微裂纹、有偏析,铜粉屑就会粘上去,越积越多,轻则压伤产品,重则把冲头搞断。所以第二刚需是:不粘料。
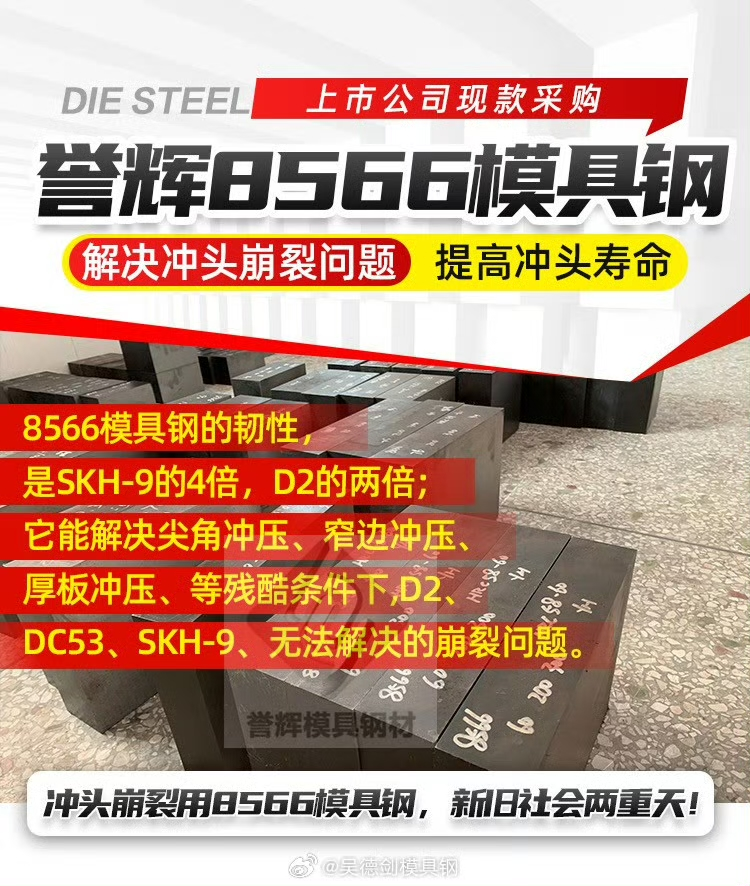
两个刚需排个序:先韧性,次不粘料,在这两者基础上,再选硬度高一点的保耐磨。能把”抗崩”和”不粘”同时拿下的,根据过往经验,推荐8566防崩钢。
8566,凭什么同时治两种病?
8566是誉辉专有的防崩钢,抗崩裂性能是高速钢SKH-9的4倍、D2的2倍,硬度58-60HRC,在冲压5种工况、6大材质、7大领域积累了过千案例。
更重要的是它的”双重身份”正好对上这个工况:
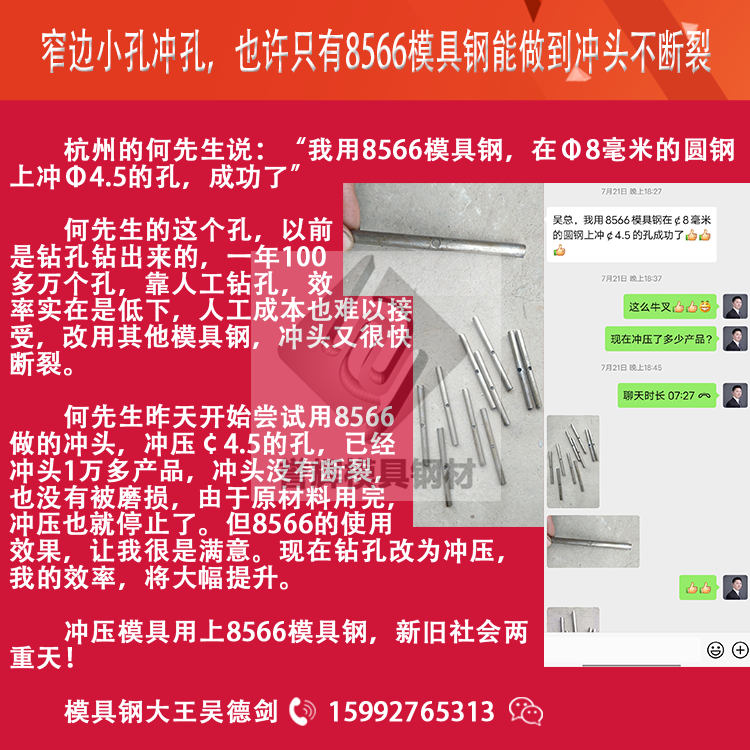
– 抗崩裂:专攻冲压孔径小于板厚、比例小于1:1这类常规材料解决不了的崩裂——何先生在8mm圆棒上冲4.5的孔,此前Cr12MoV、H13、DC53、SKH-9全部阵亡,逼得他一年100多万个孔靠人工钻,后来8566一次成功,自动化冲压才真正跑起来。另一位客户在7.5mm圆棒上冲4.0的孔,同样成功。
– 不粘料:临界气体电渣炉冶炼+六面锻造三锻三拔,无偏析、无微裂纹,再加上导热系数高,摩擦热迅速散走——铜粉没有可钻的缝,也粘不住。
安先生的故事:30万次,不用磨刀口。
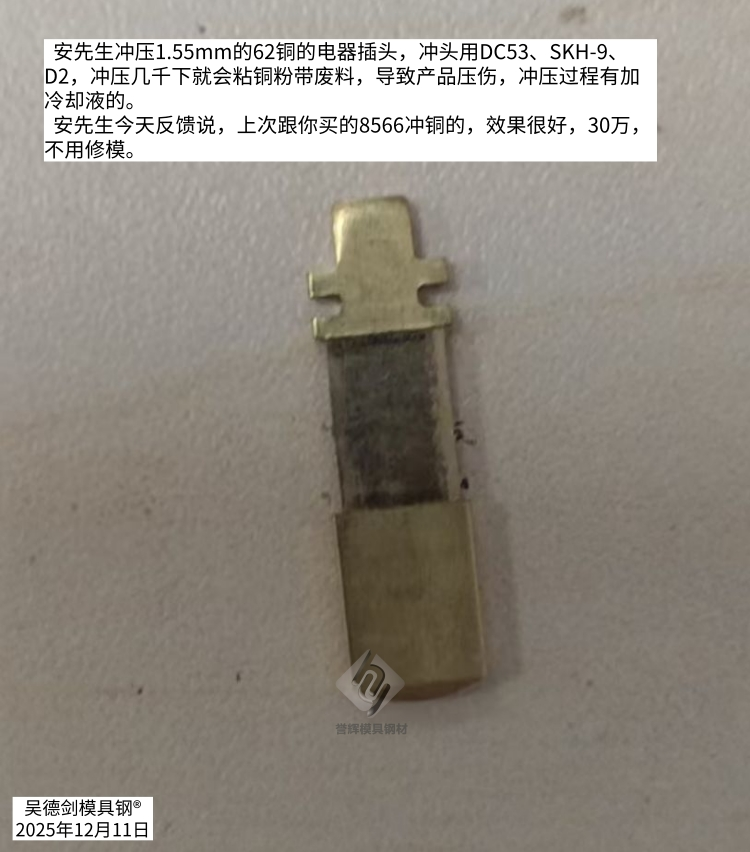
最直接的验证是安先生。他冲压1.55的62铜,之前用DC53、SKH-9,冲个几千次就会带粉屑,产品被压伤,模具频繁维护。后来换了8566,他的反馈很朴素:”用的还可以。”——冲压30万次,不用磨刀口。
几千次对比30万次,二三十倍的差距,就是”无微裂纹”四个字的价值。
该网友问的4mm的62铜冲1.8×2.8的孔,冲压比例小于1:1,冲针容易断,又是铜料容易粘粉——该用8566防崩钢。抗崩,它能打比例小于1:1的硬仗;不粘,它组织干净铜粉无缝可钻。何先生在更厚的8mm圆棒上冲4.5的孔成功了,安先生在同样的62铜上冲了30万次不粘铜粉——你的工况,没理由不成。
冲头崩裂用8566模具钢,新旧社会两重天。
*************************
我是模具钢大王吴德剑,来自东莞誉辉模具钢,誉辉模具钢,3个世界500强在用,京瓷连续7年采购誉辉模具钢。我已经解决了4000多家企业,在模具选材、制作和使用方面的疑难杂症,如果你在选择模具钢材时,有拿不定主意的,或者是现在用的模具钢,模具使用寿命短的,你不知道用哪款材料的,你可以来找我,相信在模具选材和应用方面,我是能够做你参谋长,并且能够让你少交学费。吴德剑模具钢,用户的参谋长,用过的都买账!
转载请注明:模具钢_模具钢材_h13模具钢_模具钢价格 - 模具钢大王吴德剑 » 62铜冲压粘粉屑压伤产品:DC53、SKH-9几千次就废,8566做到30万次。随手记157


