直播间网友提问:冲压1.2mm的65锰钢,冲头和刀口用什么模具钢材最好?
补充信息很关键:65Mn是软态的、两次退火的,主要想解决磨损起毛刺,并且希望规避硬质合金钨钢太贵的问题。
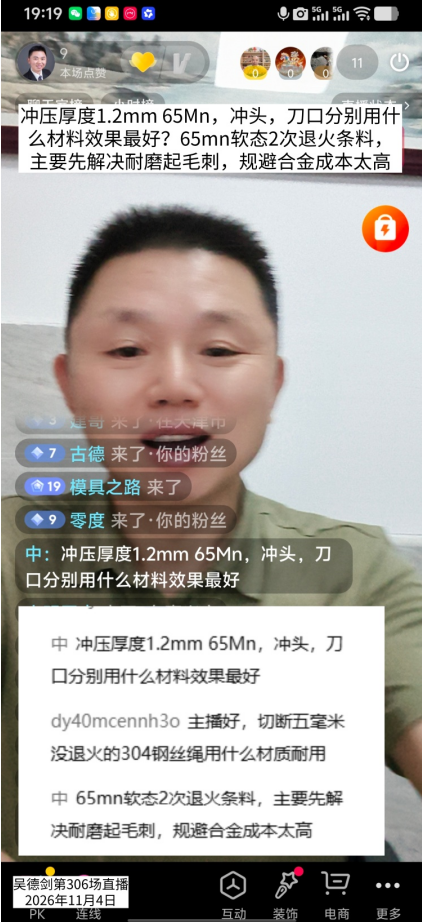
这个提问难得之处在”最好”两个字——不用纠结价格,只看性能,这是最好推荐的场景。而且他的失效形式说得很清楚:磨损起毛刺。那我们顺着这个病根往下捋。
病根分析:耐磨性到底由什么决定?
65Mn是高碳钢,就算退火软料,也比45钢、铁料硬得多——所以耐磨是第一刚需。
但”耐磨”两个字背后,决定模具钢材耐磨性的因素是碳化物的种类、形态、颗粒物大小、分布情况,这两组因素。
碳化物的种类是由你的合金种类及含量高低决定的,合金里面有没有钨、钴、钒这些能得到的合金碳化物的元素,含量越高耐磨性越好。
碳化物的形态、颗粒物大小、分布情况,这是冶炼质量决定的。如果你采用粉末冶炼的先进工艺,那就可以得到细小均匀弥散式分布的理想状态的碳化物分布,那它的耐磨性就会比普通熔铸的要好多了。
这两组因素,一组看成分,一组看工艺——同样的合金成分,工艺不同,耐磨性天差地别。 记住这句话,后面要用。
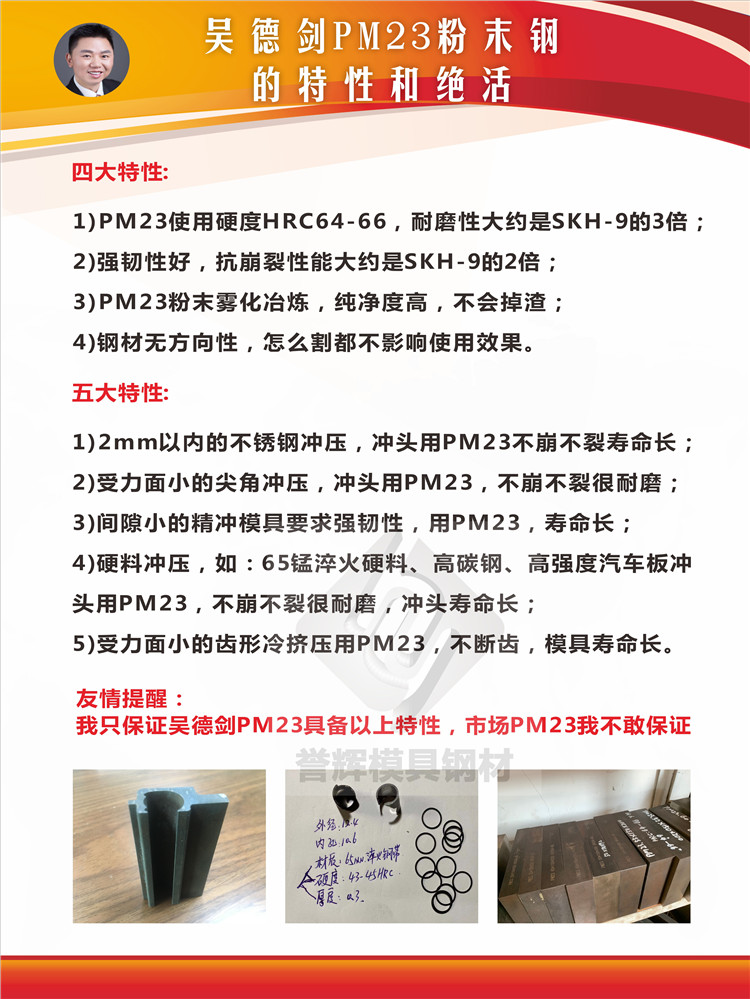
冲头选材:PM23粉末高速钢
既然要”最好”,那就到粉末冶炼高速钢里选——耐磨性和抗崩裂性兼顾得比较保险的是PM23。
PM23碳含量1.3%,钨含量6.5%,钒含量3.0%,硬度64-66HRC,含钨高钒,碳化物种类好;高碳高硬度高合金,耐磨性非常到位;又是粉末冶炼工艺,碳化物的形态、颗粒大小、分布都是理想状态。既有高硬度,又有高强度——用于1.2mm软态65Mn冲头,耐磨和抗崩裂两头都保。
一个容易疑惑的点:熔铸高速钢不行吗?
可能有人要问:普通熔铸高速钢也有钨、也有钒,含量也不低,碳化物种类没问题,为什么不行?
问题就出在冶炼工艺上——熔铸高速钢有偏析,碳化物分布不理想。同样的合金成分,耐磨性就是比不上粉末冶炼的。这就回到了开头那句话:成分决定碳化物种类,工艺决定碳化物分布,两样都好,才叫真的好。
刀口选材:DC53就够用
底模刀口有个特点——尺寸比较大,不像冲头那样细长脆弱,承受的应力相对温和。所以刀口不需要上粉末高速钢,DC53硬度可以做到60-62HRC,Cr8Mo2VSi的高合金冷作模具钢,既有高硬度,抗崩裂性能又比SKD11、D2强。耐磨够用,韧性不错,价格还实在——刀口用DC53,刚好。
该网友问的冲压1.2mm的软态65锰钢,冲头和刀口用什么模具钢材最好?解决磨损起毛刺,并且希望规避硬质合金钨钢太贵的问题。
> 冲头 → PM23粉末高速钢(64-66HRC,耐磨+抗崩)
> 刀口 → DC53(60-62HRC,耐磨够用+性价比高)
这个搭配既解决了磨损起毛刺,又绕开了钨钢的价格问题。
最后说回选料的底层逻辑:模具用料没有”最好”的钢,只有”性能正好匹配工况需求”的钢——你的工况需要什么性能,材料的特性刚好对上,两者吻合,效果就是好的。冲头和刀口分开选、分开配,就是这个道理。
*************************
我是模具钢大王吴德剑,来自东莞誉辉模具钢,誉辉模具钢,3个世界500强在用,京瓷连续7年采购誉辉模具钢。我已经解决了4000多家企业,在模具选材、制作和使用方面的疑难杂症,如果你在选择模具钢材时,有拿不定主意的,或者是现在用的模具钢,模具使用寿命短的,你不知道用哪款材料的,你可以来找我,相信在模具选材和应用方面,我是能够做你参谋长,并且能够让你少交学费。吴德剑模具钢,用户的参谋长,用过的都买账!
转载请注明:模具钢_模具钢材_h13模具钢_模具钢价格 - 模具钢大王吴德剑 » 冲65锰钢磨损起毛刺:PM23耐磨不崩,DC53做底模,避开钨钢太贵的问题。随手记159


