一步精冲铁料,特别是带齿的产品,你得用8566防崩钢,否则冲头崩到你怀疑人生。
张先生昨天来咨询,他是冲压4厚的酸洗板,产品是有很多小锯齿的。现在的冲头用过SKH-9、 SKH-51、DC53、PM23,硬度上下调整了,但是都是冲头容易崩齿,导致产品做不出来,好的时候还能够冲几千个,有的时候冲几百个就崩齿了,问我精冲模具要用什么模具钢?
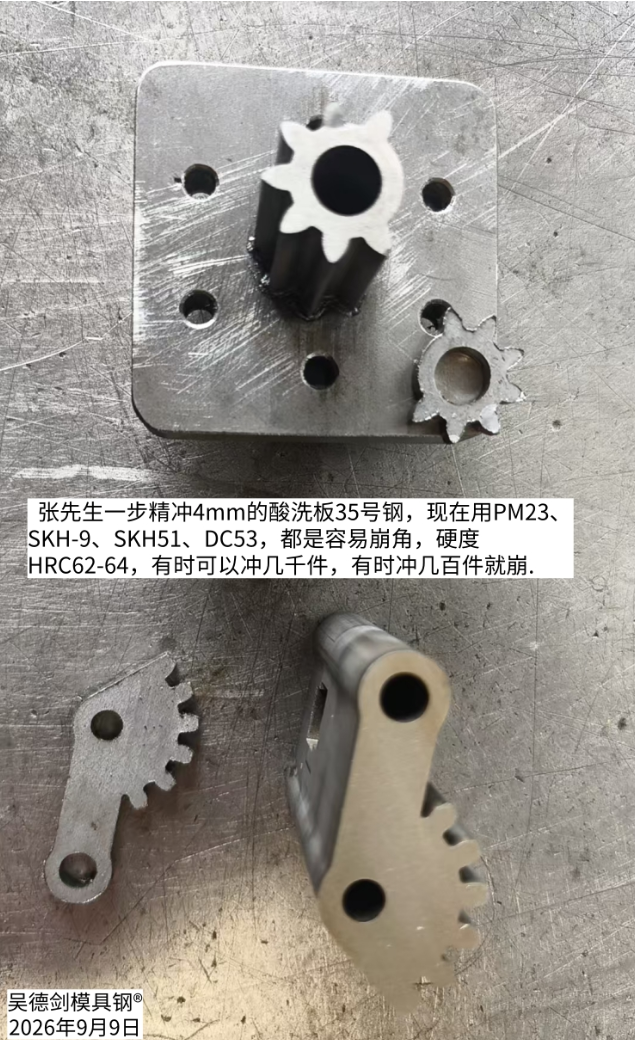
精冲模具要求全光亮带,模具间隙很小,对模具钢材的抗崩裂性能、耐磨性、不粘料的性能要求非常高,特别是一步精冲,冲头要硬挤进去,又是尖角冲头,尖角位置压强很大,模具是很容易崩裂的,模具钢要优先考虑抗崩裂性能,其次才是高硬度。
张先生一步精冲4mm酸洗板,产品有细齿,冲头用DC53,SKH-9,SKH51,这是选材错误。DC53、SKH-9、SKH-51,它们都是高碳钢,很脆的。特别是SKH-9和SKH-51,它们是W6Mo5Cr4V2的通用型高速钢,硬度有62-64HRC,耐磨性是很好的,但就是普通熔铸的高速钢偏析严重,组织上面有大量的肉眼看不见的微观细微裂纹,又是高合金的材料,硬而脆,韧性太差,满足不了精冲模具对韧性的需求。
用大几百一公斤的PM23粉末高速钢,这是交了智商税,选材思路错了,结果肯定是错的,现在才几百,冲几千就崩齿,也佐证了这是不合理的用料。像这种窄边、尖角的恶劣工况,你得用8566防崩钢。
8566是誉辉模具钢专有的一款防崩钢,它的抗崩裂性能是高速钢SKH-9的4倍,D2的2倍,硬度有58-60HRC,它主要是解决D2、DC53、SKH-9等高硬度模具钢所没办法解决的崩裂问题的。特别是在不锈钢冲压、尖角冲压、厚板冲压、精冲模具、窄边冲压,甚至是冲头的宽度小于板厚一步精冲的,又是厚板的,常规模具钢解决不了的崩裂,都是用8566解决的。
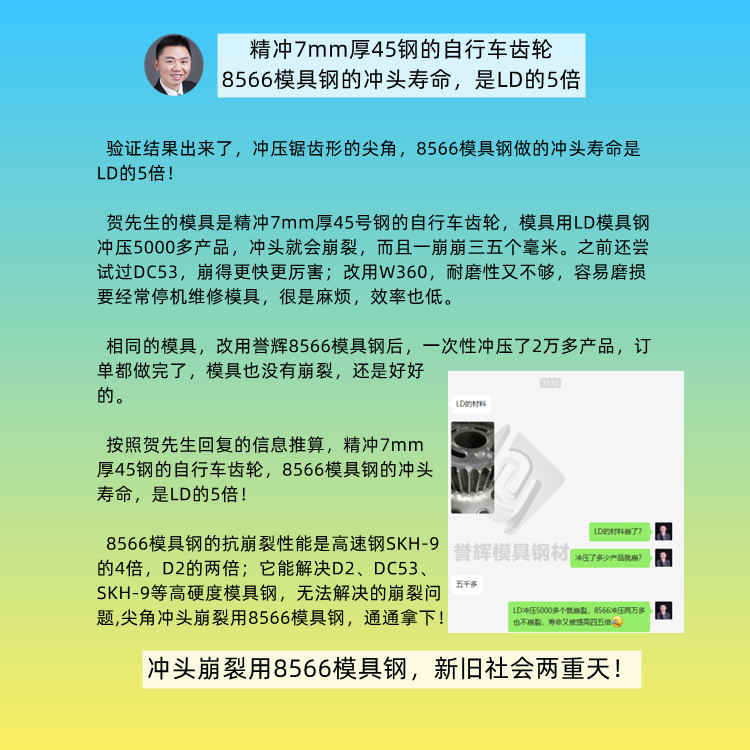
我们贺先生用精冲机一步精冲7mm的45钢齿轮牙盘,DC53冲压2000个就崩角,一崩要崩3-5mm,修冲头要线割一节后才能磨,费时又浪费冲头。改用LD模具钢,把硬度也降下来了,也只能冲5000个产品,冲头就会崩角,一次崩都要崩2-3mm,修冲头时,还是要先割掉一节。改用了韧性更好的W360,耐磨性又太差,还冲不到5000个产品冲头就磨损了,就达不到精冲的效果了。
贺先生说,我开的是精冲机,要的是效率,精冲机的冲头都是用慢走丝割出来的,加工费很贵,但是冲不到5000个产品冲头就崩角报废了,我就要停机去线割磨冲头,不要说冲头用不起,就算冲头我用得起,这个效率也不允许。当他找到我之后,用了8566防崩钢之后,一个冲头冲25000个产品也没有崩齿。按照他原来效果最好的LD冲5000次,8566把模具寿命提高了5倍。
冲头寿命提高5倍,少加工5个冲头,少换5次模具,这是效率提高,成本下降的理想状态,说明8566防崩钢的质价比高。
张先生一步精冲4厚的酸洗板,SKH-9、SKH-51、DC53、PM23,试了4种模具钢,都是冲几百一千次冲头就会崩掉的,你没办法解决的。你就应该像贺先生一样来用8566防崩钢。
贺先生一步精冲7mm的45钢齿轮牙盘,材料比你的厚也比你的硬,也都是齿轮的尖角产品,模具结构跟你的类似,他都可以冲25000次,你一步精冲4mm的酸洗板,用8566绝对不止25000次,为了解决你模具的崩裂问题,提高冲压效率,你更应该来尝试一下8566防崩钢。
冲头崩裂用8566模具钢,新旧社会两重天。
*************************
我是模具钢大王吴德剑,来自东莞誉辉模具钢,誉辉模具钢,3个世界500强,7个中国500强都在用,京瓷连续7年,采购誉辉模具钢。我已经解决了4000多家企业,在模具选材、制作和使用方面的疑难杂症,如果你在选择模具钢材时,有拿不定主意的,或者是现在用的模具钢,模具使用寿命短的,你不知道用哪款材料的,欢迎你来找我,相信在模具选材和应用方面,我是能够做你参谋长,并且能够让你少交学费。吴德剑模具钢,用户的参谋长,用过的都买账!
转载请注明:模具钢_模具钢材_h13模具钢_模具钢价格 - 模具钢大王吴德剑 » 精冲4mm酸洗板,张先生试了4种模具钢都是冲几百几千就崩齿,得用8566防崩钢。随手记122


